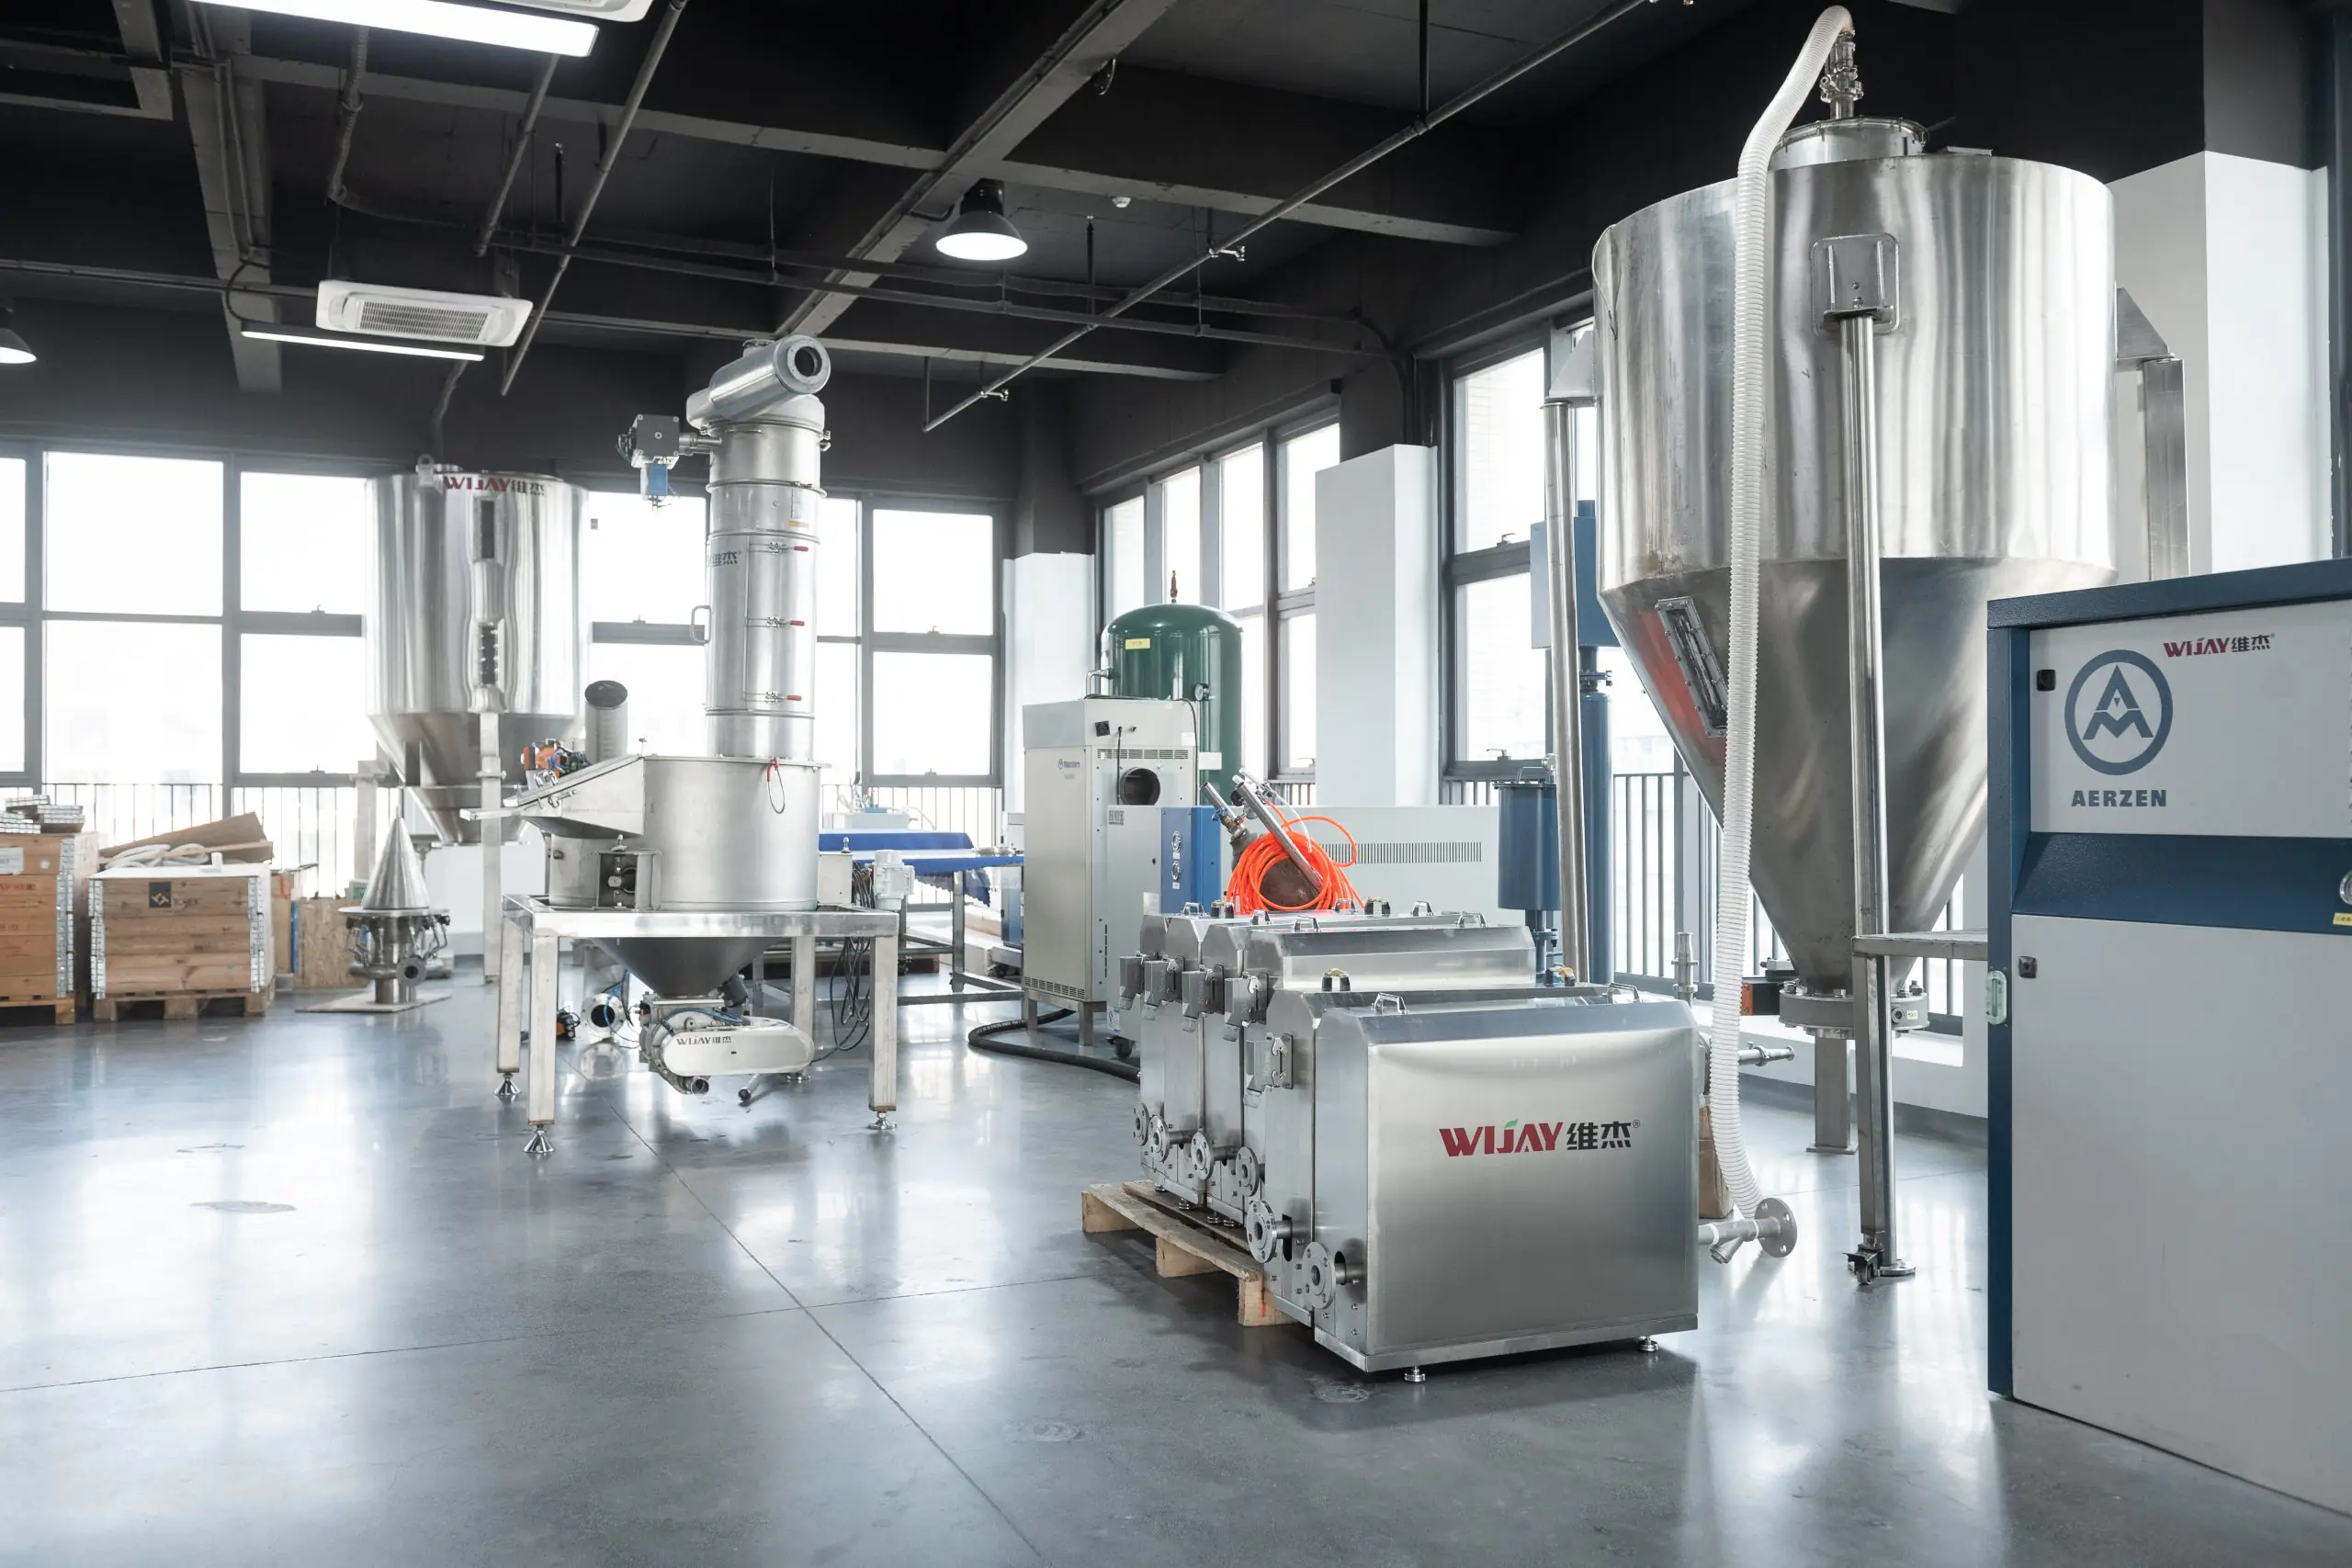
Техническое вступление — сценарий, данные, вопрос
Под «линия замороженных продуктов» я имею в виду целый комплекс — от дозатора теста до туннельного шокера; вот ссылка на пример: линия замороженных продуктов. Я работаю в коммерческом холодоснабжении более 18 лет и за это время видел десятки конфигураций — PLC, power converters, edge computing nodes в самых неожиданных сочетаниях. Сценарий: завод в Санкт‑Петербурге, ноябрь 2017 года, линия подготовки и заморозки теста на 4 т/смену. Данные: миграция на новый контроллер снизила время простоя на 14%, но брак остался на прежнем уровне — 7%. Вопрос, который я задаю здесь: где скрытая точка боли — в механике, в логике управления или в человеческом факторе?
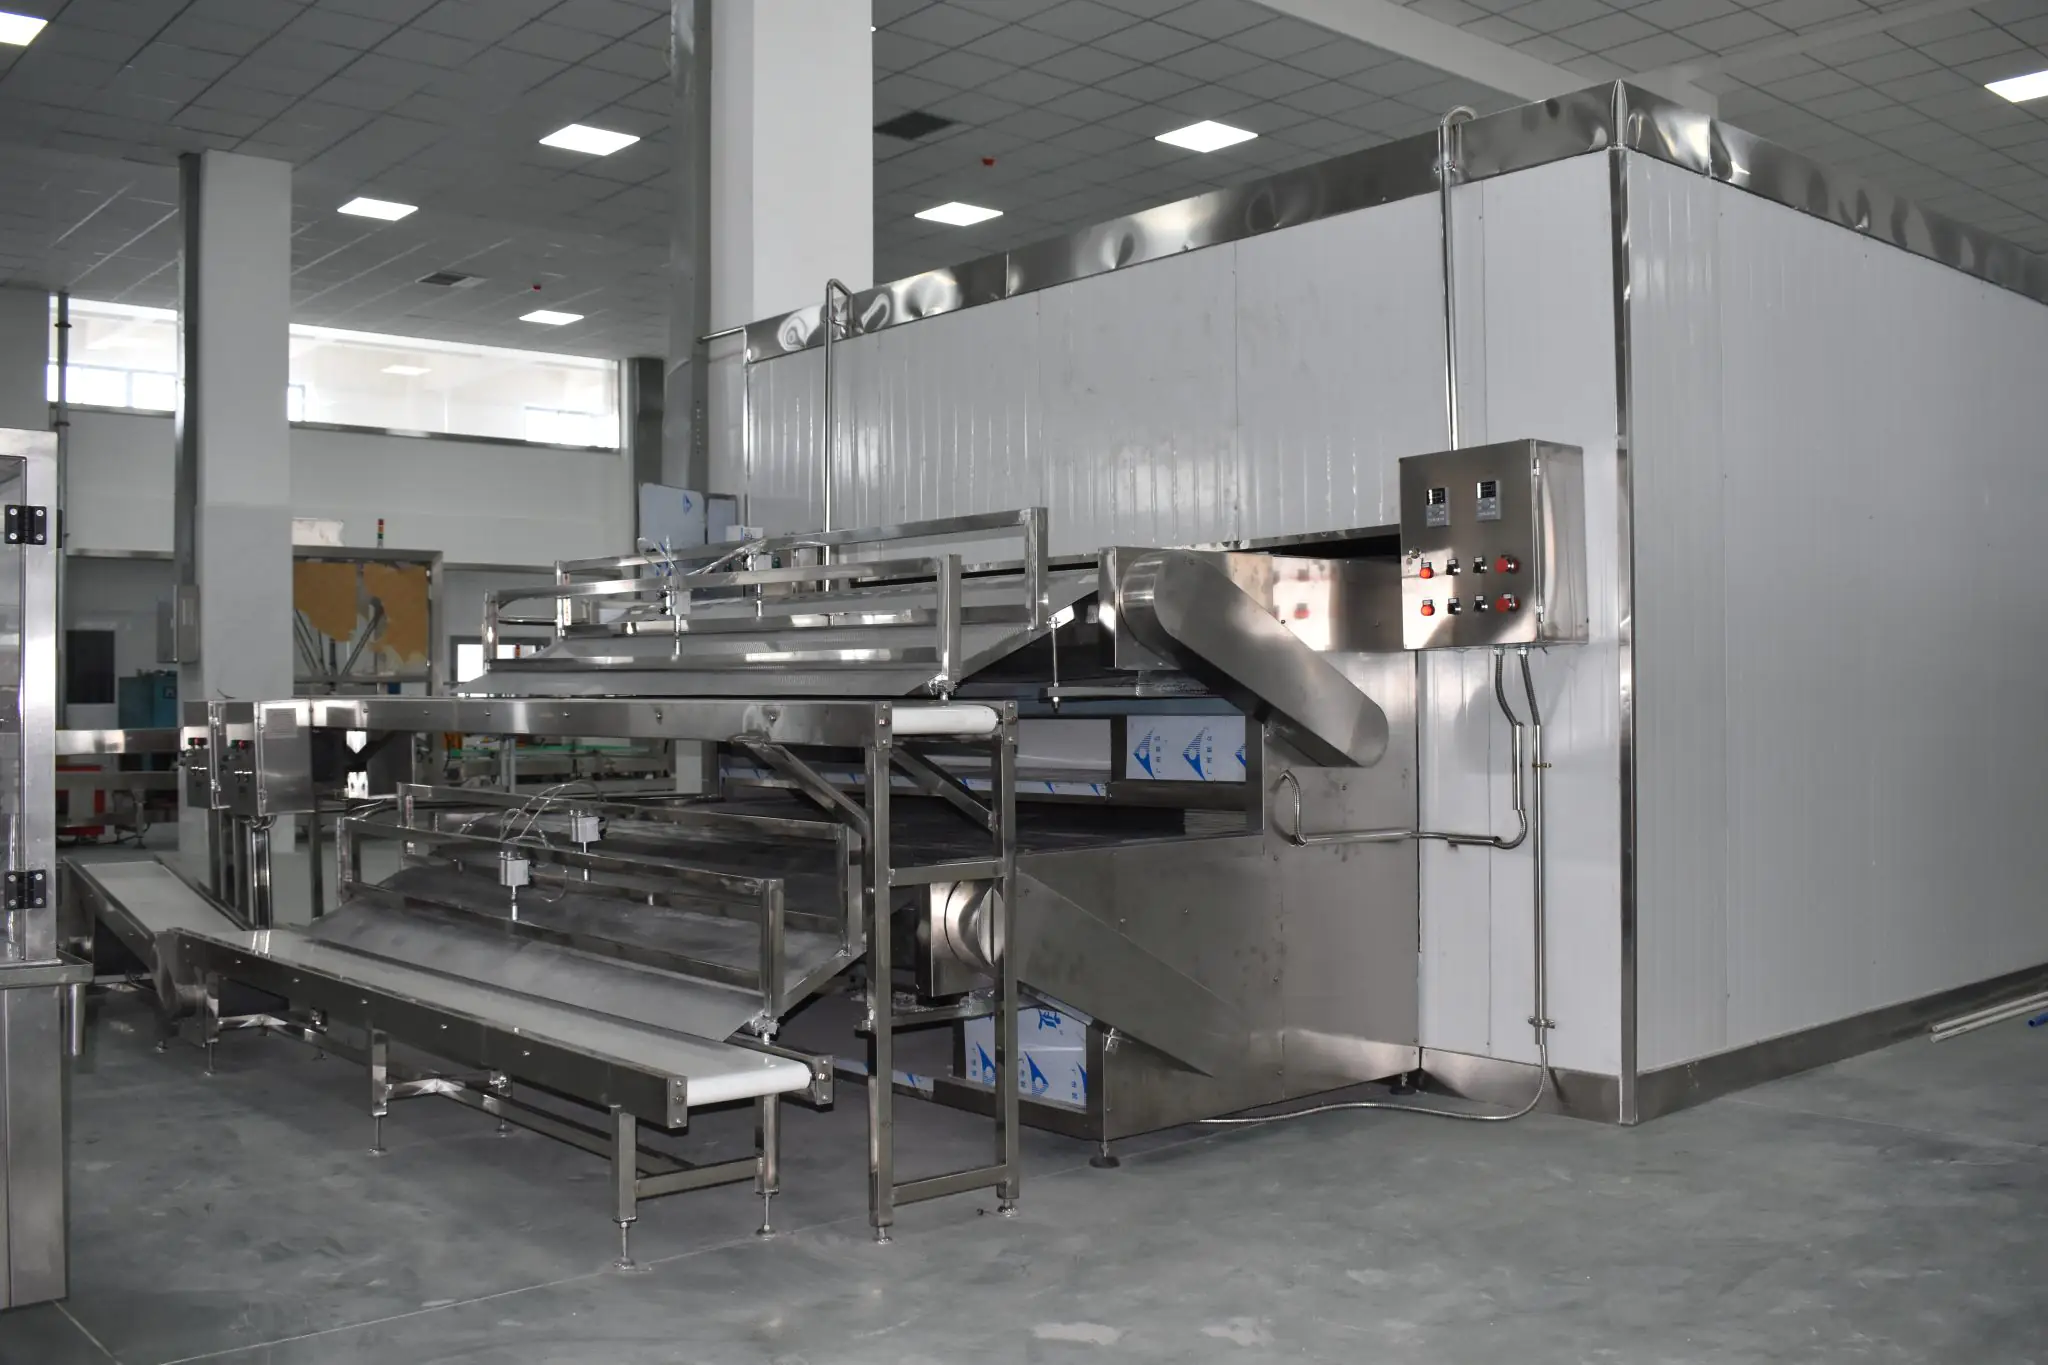
Я помню, как в ту же смену оператор жаловался на «плавающий» расход теста при включении шокера Frigoscandia — это был не просто глюк PLC; я увидел, что power converters неправильно компенсировали пусковой ток, а сенсоры температуры стояли с запаздыванием. Честно — решение оказалось ближе, чем казалось. И всё же остаётся один большой вопрос: как выбрать архитектуру линии, чтобы не платить дважды за переделки? — переходим к сравнению традиций и перспектив.
Глубокий разбор: слабые места традиционных решений и скрытые боли пользователей
Я обычно начинаю с практики: открываю электрический шкаф, проверяю маркировку привода, читаю лог аварий за последние 30 дней. Что часто обнаруживаю: устаревшие PID‑контроллеры, плохо настроенные датчики влажности, и упущение — отсутствие edge computing nodes для локальной предобработки сигналов. Последствия — частые ложные срабатывания, перегрузки сетей и рост дефектной продукции. Одна конкретная деталь: на линии из Казани в марте 2019 года мы заменили старые частотные приводы на приводы с встроенными power converters и снизили колебания скорости конвейера до 0.3% — в результате количество неравномерно сформированных заготовок упало на 12% в месяц.
Пользовательская боль часто скрыта за привычкой «чтобы работало, не трогай». Я неоднократно встречал менеджеров, которые боятся вмешиваться в логику PLC, потому что одна правка однажды вызвала длительный простой. Я понимаю этот страх — я сам пережил остановку упаковочной линии на 6 часов в 2015 году из‑за неверно загруженного профиля. Но оставлять систему без обновления — тоже решение, и оно дорого обходится. В этом контексте линия подготовки теста (линия подготовки теста) — это та зона, где малейшая погрешность в дозировании увеличивает расход сырья и увеличивает отходы. Помню случай: замена насоса дозатора на модель XJ‑220 дала точность +/-1 г вместо прежних +/-5 г. Это уменьшило перерасход муки на 0.9 т в месяц — цифры, от которых нельзя отмахнуться.
Что значит «готовиться вперед»?
Подготовка вперед — это не только прогнозирование спроса. Это архитектура: распределённые контроллеры, локальная обработка сигналов, и резервные power converters для плавного пускового тока. Я предпочитаю гибридный подход: основные операции на PLC, критические предобработки — на edge nodes; так мы снимаем задержки и сокращаем вызовы на главный сервер. Реально — это снижает риск и позволяет оптимизировать техобслуживание по состоянию, а не по календарю.
Сравнение подходов и практические рекомендации: куда двигаться дальше
Я провел сравнение трёх конфигураций на реальных линиях: а) классический PLC‑центричный дизайн; б) PLC + локальные приводы с интеллигентными power converters; в) распределённая модель с edge computing nodes и предиктивной аналитикой. На заводе в Нижнем Новгороде в декабре 2020 года мы внедрили третий вариант на линии «булочные изделия» — через шесть месяцев дефекты упали на 18%, потребление электроэнергии — на 9%, а время на переналадку сократилось вдвое. Эти числа говорят сами за себя. Я считаю, что для большинства производителей оптимальным является путь «б у с минимальными вложениями» — начать с модернизации приводов и точных дозаторов, затем добавить локальную аналитику.
Практическая рекомендация от меня, с учётом моего опыта: планируйте работу по уровням. Сначала механика — точные дозаторы, шнеки, корректные вентиляционные схемы в туннелях. Потом — электроника: адекватные power converters, резервирование питания. И в конце — логика: PLC с понятными рецептами и edge nodes для критичных операций. Не забывайте про людей: обучение операторов уменьшает 60% простых ошибок. Да — это требует инвестиций. Но я видел, как инвестиция в правильный частотник окупалась за 4 месяца на линии в Рязани — цифры можно проверить.
Заключение — три метрики для оценки решений (и пара советов)
Я подытожу и дам вам три конкретных метрики, по которым я лично оцениваю решения при выборе компонентов для линии производства замороженного теста:
1) Снижение брака (%) в первые 6 месяцев после внедрения — если показатель ниже 10% улучшения, нужно менять стратегию.
2) Снижение электрического пикового потребления (%) при старте шокера — измерьте пиковую нагрузку до и после установки power converters; отдавайте предпочтение снижению минимум на 7%.
3) Время переналадки (минуты) между рецептами — цель: уменьшение в 2 раза относительного текущего времени. Я настоятельно рекомендую фиксировать эти метрики до начала работ и мониторить их ежемесячно. Это даст вам ясную картину окупаемости и приоритетов. Помните: мелкие улучшения в линии подготовки теста и точности дозирования дают реальные финансовые результаты.
Если хотите — мы можем вместе провести быстрый аудит вашей линии и оценить потенциал улучшений. Я знаю решения и видел их эффект в реальной эксплуатации — в Санкт‑Петербурге, Казани, Нижнем Новгороде. И да, бренды и модели имеют значение. Подскажем оптимальные варианты и поможем внедрить без лишних простоев. — В завершение отмечу: для комплексного подхода я часто рекомендую сотрудничество с командами, которые понимают и механику, и автоматику — например, Wijay (Wijay).